Nguyên Lý Hoạt Động Router CNC: Phân Tích Cơ Chế Tự Động Hóa Chi Tiết Từ A-Z
Trong nền sản xuất hiện đại, máy router CNC được coi là cánh tay đắc lực trong các ngành gia công gỗ nội thất, chế tác bảng hiệu quảng cáo và cơ khí nhẹ. Nhờ khả năng vận hành tự động với độ chính xác tính bằng micromet, thiết bị này đã thay thế hoàn toàn các phương pháp đục chạm thủ công tốn nhiều nhân công. Vậy nguyên lý hoạt động router cnc diễn ra như thế nào? Sự phối hợp giữa phần mềm điều khiển và hệ thống cơ khí chính xác ra sao? Hãy cùng phân tích chi tiết trong bài viết dưới đây.
1. Bản chất trong nguyên lý hoạt động Router CNC
Về cốt lõi, nguyên lý hoạt động router cnc dựa trên sự kết hợp giữa mã hóa dữ liệu số và chuyển động cơ học đa trục. Cụm từ CNC (Computer Numerical Control) minh họa chính xác cơ chế này: toàn bộ thao tác cắt, phay, bào, xẻ rãnh đều do máy tính điều khiển thông qua chuỗi mã lệnh lập trình.
Cơ chế vận hành tổng quát bao gồm 3 bước liên hoàn:
-
Chuyển đổi dữ liệu: Bản vẽ thiết kế 2D/3D được phần mềm dịch thành ngôn ngữ máy (G-code/M-code).
-
Phát tín hiệu điều khiển: Bộ điều khiển trung tâm giải mã G-code và gửi dòng điện xung đến các động cơ truyền động.
-
Thao tác cắt gọt cơ khí: Động cơ đẩy các trục $X, Y, Z$ di chuyển theo đúng tọa độ, đồng thời trục chính (Spindle) xoay mũi dao phay với tốc độ cực cao ($18.000 - 24.000$ vòng/phút) để bóc tách vật liệu.

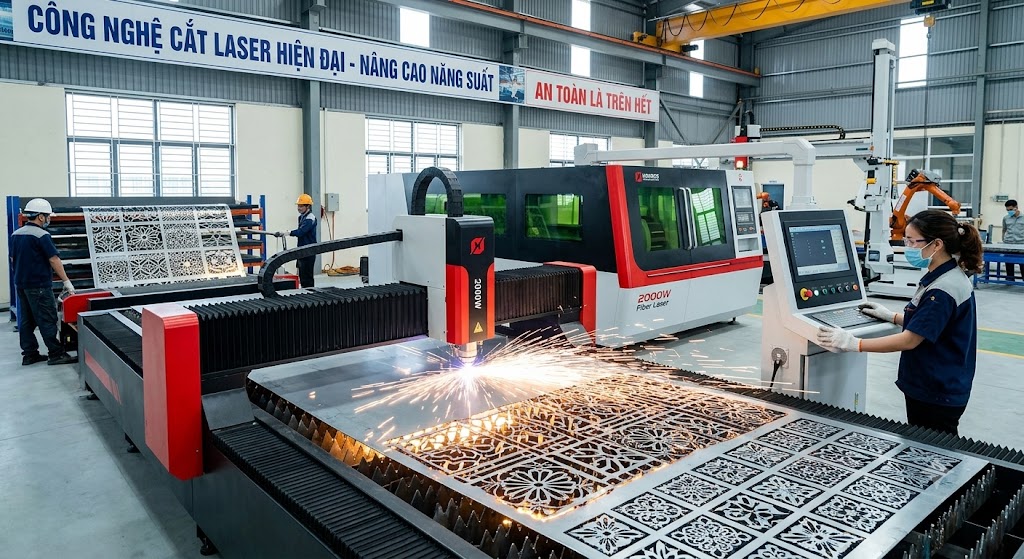
Sơ đồ chuyển hóa dữ liệu số từ bản vẽ thiết kế CAD/CAM sang mã lệnh G-code trong nguyên lý hoạt động của máy router CNC.
2. Hệ tọa độ Descartes và cơ chế di chuyển đa trục
Để biến một khối phôi thô thành sản phẩm hoàn chỉnh, máy router CNC vận hành dựa trên hệ tọa độ Descartes không gian 3 chiều ($X, Y, Z$):
-
Trục X (Chuyển động ngang): Điều khiển cụm đầu cắt di chuyển sang trái hoặc sang phải.
-
Trục Y (Chuyển động dọc): Điều khiển toàn bộ cầu máy (Gantry) tiến hoặc lùi dọc theo chiều dài bàn máy.
-
Trục Z (Chuyển động đứng): Điều khiển cụm trục chính nâng lên hoặc hạ xuống để điều chỉnh độ sâu ăn dao vào bề mặt vật liệu.
-
Trục A/B/C (Trục xoay - Dành cho dòng máy 4 trục, 5 trục): Cho phép phôi gỗ hoặc đầu dao xoay tròn góc $360^\circ$, phục vụ gia công tượng gỗ, chân bàn ghế tròn hoặc các chi tiết phức tạp.

Mô phỏng hệ tọa độ 3 chiều ($X, Y, Z$) điều khiển hướng di chuyển của đầu cắt trên máy router CNC.
3. Quy trình 4 bước vận hành thực tế của máy Router CNC
Một chu trình làm việc hoàn chỉnh theo nguyên lý hoạt động router cnc trải qua 4 bước kỹ thuật nghiêm ngặt:
Bước 1: Thiết kế mô hình (Giai đoạn CAD)
Người vận hành tạo mô hình 2D (chữ nổi, vách ngăn) hoặc 3D (hoa văn, tranh gỗ) trên các phần mềm thiết kế như AutoCAD, CorelDraw, Aspire hoặc SolidWorks.
Bước 2: Lập trình đường đi cho dao (Giai đoạn CAM)
File thiết kế được chuyển sang phần mềm CAM (ArtCAM, Mastercam, Alphacam) để tính toán kỹ thuật:
-
Chọn loại mũi dao phay phù hợp với vật liệu (gỗ, mica, nhôm).
-
Cài đặt bước tiến dao (Feed rate) và tốc độ quay trục chính (Spindle speed).
-
Xuất file lập trình chứa chuỗi lệnh G-code và M-code.
Bước 3: Cài đặt phôi và thiết lập gốc tọa độ
-
Gá đặt vật liệu: Tấm phôi được giữ chặt trên bàn máy bằng hệ thống kẹp cơ khí hoặc bàn hút chân không.
-
Lấy gốc tọa độ ($Set\ Zero$): Kỹ thuật viên sử dụng cảm biến đo dao tự động để xác định điểm mốc $X=0, Y=0, Z=0$ trên bề mặt vật liệu.
Bước 4: Gia công cắt gọt tự động
File G-code được nạp vào bộ điều khiển (NC Studio, RichAuto DSP, Syntec). Khi bấm khởi động, máy sẽ tự động thi công chính xác 100% theo đúng sơ đồ đường đi dao đã lập trình.
4. Vai trò của G-Code và M-Code trong nguyên lý hoạt động
Ngôn ngữ lập trình là cầu nối giúp máy tính và phần cứng cơ khí giao tiếp với nhau:
-
G-Code (Geometry Code): Lệnh điều khiển chuyển động hình học của dao.
-
G00: Di chuyển nhanh không cắt.
-
G01: Cắt gọt theo đường thẳng.
-
G02/G03: Cắt gọt theo đường cong/cung tròn.
-
M-Code (Machine Code): Lệnh điều khiển các chức năng phụ trợ trên máy.
-
M03: Bật trục chính Spindle quay.
-
M05: Tắt trục chính.
-
M08: Bật hệ thống tưới nguội hoặc hút bụi.

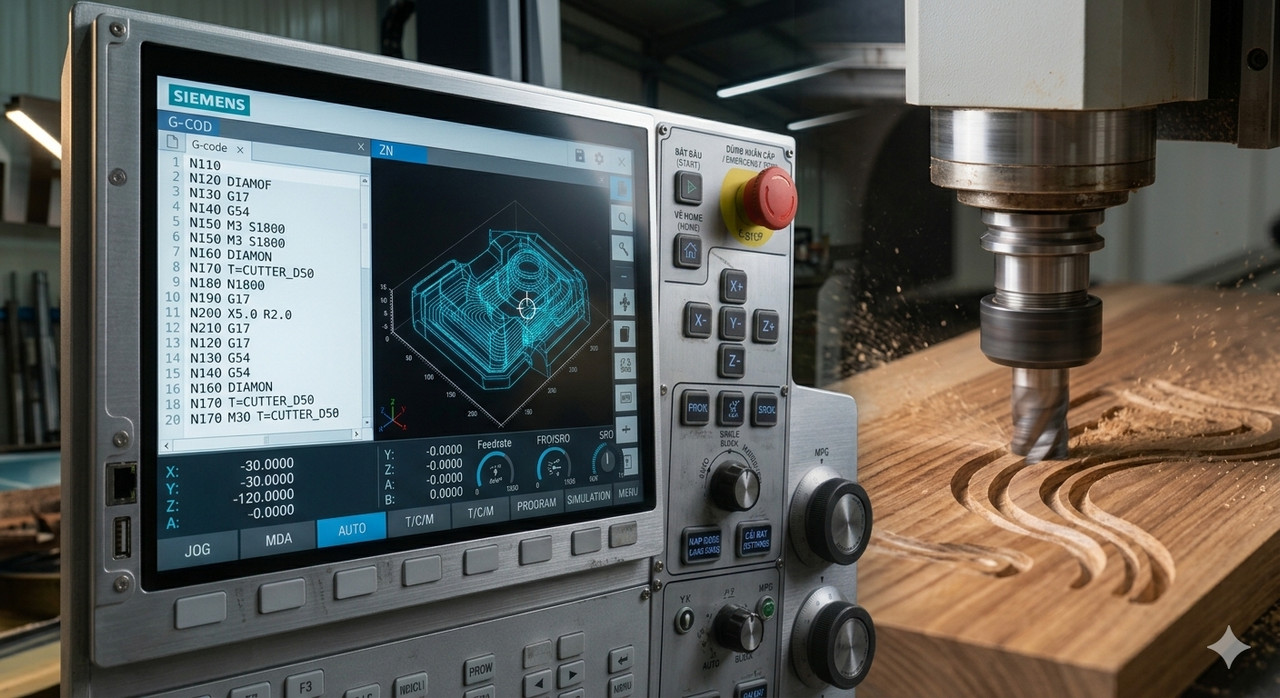
Giao diện bộ điều khiển trung tâm tiếp nhận và giải mã chuỗi lệnh G-code để điều phối máy gia công.
5. Sự phối hợp của các bộ phận phần cứng khi máy vận hành
Trong suốt quá trình chạy máy, các linh kiện phối hợp với nhau như một bộ máy thống nhất:
|
Linh kiện |
Vai trò trong quy trình vận hành |
|
Bộ điều khiển (Controller) |
Đọc mã G-code, tính toán toán học và phân phối lệnh điện đến từng động cơ. |
|
Động cơ Servo / Stepper |
Nhận tín hiệu xung điện và chuyển hóa thành chuyển động cơ học chính xác. |
|
Thanh trượt & Thanh răng / Vít me |
Dẫn hướng cho các trục di chuyển tịnh tiến êm ái, chịu tải trọng lớn. |
|
Trục chính (Spindle) |
Cung cấp lực quay ma sát cao cho mũi cắt để thực hiện thao tác phay, bào. |
|
Bàn hút chân không |
Tạo áp suất âm giữ chặt phôi gỗ phẳng đét, chống trượt khi dao cắt tác động lực mạnh. |
6. Các thông số kỹ thuật ảnh hưởng đến nguyên lý vận hành
Để máy router CNC hoạt động trơn tru và tạo ra sản phẩm sắc nét, kỹ thuật viên cần làm chủ sự cân bằng giữa các thông số:
-
Sự tương quan giữa Feed Rate và Spindle Speed: Nếu tốc độ di chuyển dao (Feed rate) quá chậm trong khi trục chính quay quá nhanh, ma sát cao sẽ gây cháy xém bề mặt gỗ. Ngược lại, nếu dao lao quá nhanh mà trục quay chậm sẽ dễ gây gãy mũi dao.
-
Độ cứng vững của khung gầm: Khung máy bằng thép hộp dày giúp triệt tiêu độ rung chấn khi trục chính tăng tốc, đảm bảo đường cắt phẳng mịn và không gợn sóng.
Lời kết
Nắm vững nguyên lý hoạt động router cnc không chỉ giúp các chủ xưởng tối ưu hóa năng suất vận hành mà còn giúp kỹ thuật viên dễ dàng làm chủ công nghệ, chủ động bảo trì và khắc phục sự cố hiệu quả. Việc đầu tư thiết bị đồng bộ kết hợp kỹ năng lập trình chuẩn xác chính là chìa khóa bứt phá cho mọi xưởng gia công hiện đại.
Bạn có thắc mắc nào về phương pháp lập trình G-code hay cách cài đặt thông số cắt cho từng loại vật liệu? Hãy liên hệ ngay 096 629 59 85 để được tư vấn và hỗ trợ miễn phí!