Nguyên Lý Cắt Laser Fiber: Phân Tích Kỹ Thuật Chi Tiết Từ A-Z
Trong kỷ nguyên tự động hóa ngành cơ khí chế tạo, công nghệ cắt kim loại bằng Laser Fiber (Laser sợi quang) đã trở thành tiêu chuẩn hàng đầu nhờ tốc độ vượt trội và độ chính xác tính bằng micromet. Để vận hành thiết bị hiệu quả, xử lý tốt các vật liệu từ thép, inox đến nhôm, đồng, việc hiểu rõ nguyên lý cắt laser fiber là điều bắt buộc đối với mọi kỹ thuật viên và nhà quản lý xưởng.
Bài viết dưới đây sẽ phân tích toàn bộ chu trình vật lý, cơ chế hội tụ năng lượng, vai trò của khí trợ lực và các yếu tố ảnh hưởng trực tiếp đến chất lượng đường cắt laser fiber.
1. Bản chất vật lý của công nghệ Laser Fiber
Để hiểu nguyên lý cắt laser fiber, trước hết cần nắm rõ khái niệm "Laser Fiber" dưới góc độ vật lý.
Từ "LASER" là viết tắt của Light Amplification by Stimulated Emission of Radiation (Khuếch đại ánh sáng bằng phát xạ kích thích). Khác với công nghệ Laser CO2 truyền thống sử dụng hỗn hợp khí, Laser Fiber sử dụng nguồn phát trạng thái rắn (Solid-state laser):
-
Môi trường khuếch đại: Là sợi cáp quang làm bằng thủy tinh thạch anh (SiO2) được pha tạp các nguyên tố đất hiếm như Ytterbium.
-
Bơm năng lượng (Pumping): Các diode bán dẫn (Diode laser) phát ra ánh sáng bơm năng lượng vào sợi cáp quang pha tạp Ytterbium, kích thích các electron nhảy lên mức năng lượng cao hơn. Khi trở về trạng thái cơ bản, chúng giải phóng các hạt photon ánh sáng.
-
Bước sóng ánh sáng: Tia laser fiber tạo ra có bước sóng chuẩn 1.064 nm
-
Mức bước sóng 1.064 nm ngắn hơn 10 lần so với bước sóng 10.600 nm của Laser CO2. Điều này giúp các loại kim loại (đặc biệt là kim loại phản quang như nhôm, đồng, inox) hấp thụ năng lượng hiệu quả hơn gấp nhiều lần.
2. Nguyên lý cắt laser fiber hoạt động như thế nào?
Nguyên lý cắt laser fiber là quá trình chuyển hóa quang năng thành nhiệt năng cực lớn tại một điểm tập trung trên bề mặt kim loại, kết hợp với động năng của dòng khí xịt áp lực cao.
Quy trình này diễn ra qua 4 bước nối tiếp nhau chỉ trong vài phần ngàn giây:
[1. Tạo chùm tia Laser] ➔ [2. Dẫn truyền & Hội tụ] ➔ [3. Nóng chảy/Bốc hơi] ➔ [4. Thổi phoi kim loại]
Bước 1: Phát tạo chùm tia Laser nguyên bản
Tại nguồn phát laser (IPG, Raycus, Max), các diode bán dẫn kích thích sợi cáp quang pha tạp Ytterbium tạo ra các hạt photon, nhân bản thành chùm ánh sáng đơn sắc, đồng pha có mật độ năng lượng cao.
Bước 2: Dẫn truyền qua cáp quang và Hội tụ tiêu cự
Chùm tia laser không dùng hệ thống gương phản xạ như Laser CO2 mà được dẫn truyền trọn vẹn bên trong sợi cáp quang thủy tinh (Flexible Fiber Cable) đến đầu cắt (Laser Head).
-
Tại mỏ cắt, thấu kính hội tụ (Focus Lens) nén chùm tia có đường kính vài milimet thành một điểm hội tụ siêu nhỏ (Spot size chỉ từ 0.03mm - 0.1 mm).
-
Tại điểm hội tụ này, mật độ công suất năng lượng đạt tới hàng triệu Watt trên mỗi cm^2.
Bước 3: Biến đổi nhiệt năng và Nóng chảy vật liệu
Khi điểm hội tụ năng lượng cực cao chạm vào bề mặt kim loại:
-
Nhiệt độ tại điểm cắt tăng vọt vượt mốc 1.500 độ C - 3.000 độ C ngay tức khắc.
-
Kim loại tại vùng chiếu laser bị nóng chảy cục bộ hoặc bốc hơi (Vaporization ) ngay lập tức mà không làm ảnh hưởng đến các vùng kim loại xung quanh (vùng ảnh hưởng nhiệt - HAZ rất hẹp).
Bước 4: Thổi trôi phoi kim loại bằng Khí trợ lực (Assisting Gas)
Đồng trục với chùm tia laser, một dòng khí trợ lực áp lực cao (10 - 25) được xịt trực tiếp qua béc cắt (Nozzle):
-
Dòng khí này thổi văng toàn bộ kim loại lỏng/phoi nóng chảy ra khỏi khe cắt (Kerf).
-
Tạo ra đường cắt phẳng, sạch, rãnh cắt hẹp và không để lại dơ dăm hay bavia ở mặt dưới.

Sơ đồ mô phỏng nguyên lý hội tụ ánh sáng và thổi phoi kim loại của máy cắt Laser Fiber.
3. Vai trò quyết định của Khí trợ lực trong nguyên lý cắt
Trong nguyên lý cắt laser fiber, khí trợ lực không chỉ đơn thuần là thổi sạch phôi kim loại mà còn tham gia trực tiếp vào phản ứng hóa nhiệt khi cắt. Tùy thuộc vào loại kim loại, người ta sử dụng 3 loại khí chính:
Khí Oxy (O2) - Cơ chế Cắt Oxy-Hóa (Reactive Cutting)
-
Ứng dụng: Chuyên dùng cắt thép carbon mặn (Sắt/Thép tấm).
-
Nguyên lý: Khí O2 phản ứng mãnh liệt với sắt ở nhiệt độ cao, tạo ra phản ứng tỏa nhiệt bổ sung. Nhiệt lượng này hỗ trợ tia laser cắt nhanh hơn và cắt được thép rất dày.
-
Đặc điểm: Mép cắt thép có một lớp oxit màu đen.
Khí Nitơ (N2) - Cơ chế Cắt Trơ (Inert Gas Cutting)
-
Ứng dụng: Chuyên cắt Inox, Nhôm, Đồng, Hợp kim.
-
Nguyên lý: Khí N2 là khí trơ, không phản ứng với kim loại ở nhiệt độ cao. Khí đóng vai trò làm mát vùng cắt và dùng động năng mạnh để đẩy kim loại chảy ra ngoài.
-
Đặc điểm: Mép cắt Inox/Nhôm giữ nguyên màu trắng sáng bóng, không bị thâm đen hay oxy hóa.
Khí nén sạch (Compressed) - Giải pháp Tiết kiệm
-
Ứng dụng: Cắt thép mỏng, inox mỏng, nhôm mỏng (< 3mm).
-
Nguyên lý: Khí nén chứa khoảng 78% Nitơ và 21% Oxy. Là giải pháp dung hòa giúp tối ưu chi phí vận hành (không cần mua bình khí N2/O2).

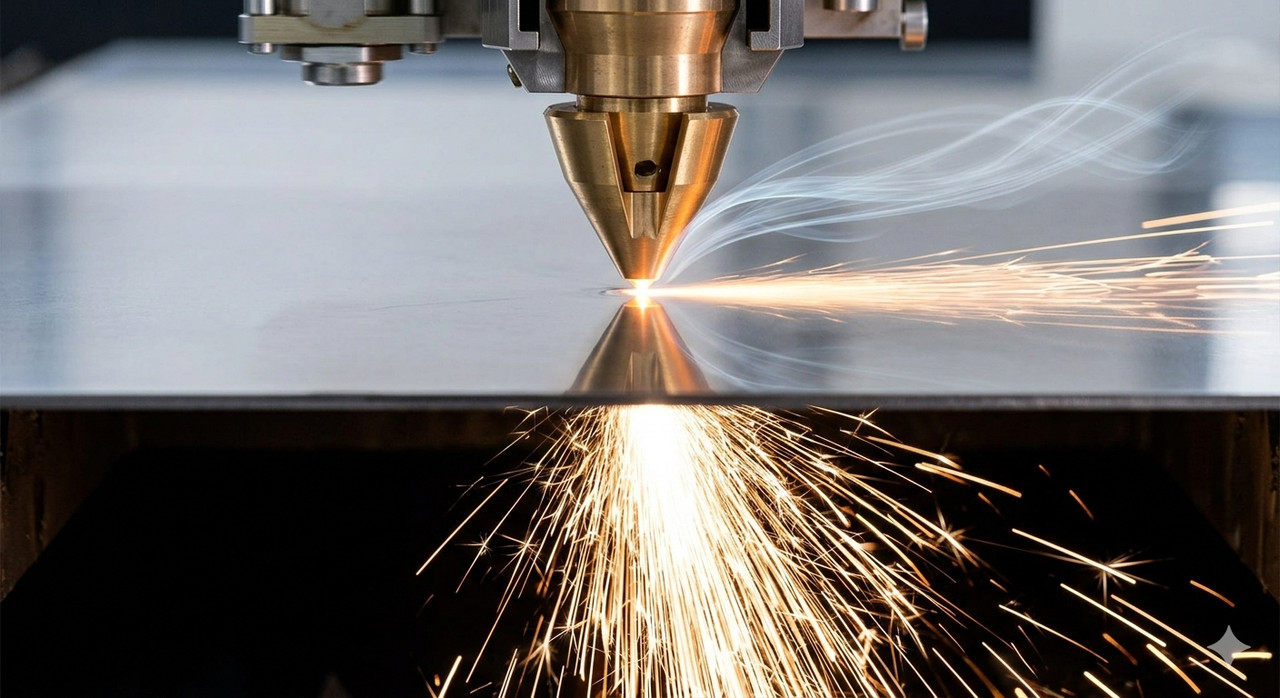
Quá trình cắt Inox bằng khí Nitơ áp lực cao theo nguyên lý laser sợi quang.
4. Các thông số kỹ thuật cốt lõi ảnh hưởng đến nguyên lý cắt Laser Fiber
Chất lượng đường cắt (độ mịn, không bavia, độ thẳng) phụ thuộc vào việc điều chỉnh 5 thông số kỹ thuật cân bằng dưới đây:
|
Thông số kỹ thuật |
Ảnh hưởng đến quá trình cắt |
Cách điều chỉnh tối ưu |
|
Vị trí tiêu cự (Focus Position) |
Quyết định điểm hội tụ nằm trên, tại bề mặt hay chìm sâu trong phôi. |
Thép carbon: Tiêu cự dương (trên mặt). Inox/Nhôm: Tiêu cự âm (chìm sâu bên trong). |
|
Công suất Laser (Power) |
Quyết định năng lượng nhiệt cung cấp cho khe cắt. |
Công suất lớn giúp cắt vật liệu dày hơn và tăng tốc độ cắt. |
|
Tốc độ cắt (Speed) |
Quyết định thời gian tương tác giữa laser và kim loại. |
Nhanh quá gây cắt không đứt; Chậm quá gây cháy mép, nổ béc. |
|
Áp suất khí cắt (Pressure) |
Lực thổi trôi kim loại nóng chảy ra khỏi rãnh cắt. |
Áp suất cao (N2) dùng cho Inox; Áp suất thấp vừa (O2) dùng cho Thép. |
|
Khoảng cách béc cắt (Nozzle Height) |
Giữ ổn định dòng khí xịt vào khe cắt. |
Tự động duy trì từ 0.5 mm - 1.5 mm nhờ cảm biến dung lượng. |

Điều chỉnh vị trí tiêu cự điểm hội tụ phù hợp với từng loại kim loại gia công.
5. Ưu điểm vượt trội của nguyên lý cắt Laser Fiber so với các công nghệ khác
Nhờ nguyên lý cắt laser fiber tối ưu hóa quang năng qua cáp quang, công nghệ này mang lại nhiều lợi thế cạnh tranh tuyệt đối:
-
Hiệu suất chuyển đổi quang năng cực cao ($30\% - 35\%$): Gấp 3 lần so với Laser $CO_2$ ($8\% - 10\%$), giúp tiết kiệm $70\%$ điện năng tiêu thụ.
-
Không tiêu hao linh kiện phản xạ: Do dẫn tia bằng cáp quang kín, máy không cần hệ thống gương phản xạ hay khí làm sạch đường truyền, giảm 90% chi phí bảo trì.
-
Mật độ năng lượng hội tụ siêu nhỏ: Rãnh cắt (Kerf) chỉ rộng từ 0.05 mm - 0.2 mm, giúp xếp phôi sát nhau, tiết kiệm tối đa nguyên liệu kim loại tấm.
-
Cắt kim loại phản quang an toàn: Bước sóng 1.064 nm tiêu biến rủi ro tia phản xạ ngược làm hỏng nguồn phát khi gia công Nhôm, Đồng thau.
6. Câu hỏi thường gặp về nguyên lý cắt Laser Fiber (FAQ)
Tại sao laser fiber lại cắt được kim loại mỏng với tốc độ siêu nhanh?
Trả lời: Do bước sóng 1.064 nm của laser fiber được kim loại hấp thụ rất mạnh, kết hợp với điểm hội tụ cực kỳ nhỏ làm kim loại bốc hơi gần như ngay tức khắc, cho phép mỏ cắt di chuyển với tốc độ hàng chục mét/phút.
Vị trí tiêu cự (Focus) âm và dương khác nhau thế nào trong nguyên lý cắt?
Trả lời: Tiêu cự dương là điểm hội tụ nằm phía trên bề mặt phôi (dùng cắt thép dày bằng O2 để rãnh cắt rộng dễ thoát phoi). Tiêu cự âm là điểm hội tụ nằm sâu bên trong phôi (dùng cắt Inox/Nhôm bằng N2 để tập trung nhiệt làm chảy đều từ trên xuống dưới).
Tia laser fiber có cắt được phi kim như gỗ hay mica không?
Trả lời: Không hiệu quả. Vật liệu phi kim (gỗ, nhựa, mica) hấp thụ rất kém bước sóng 1.064 nm của laser fiber. Để cắt phi kim, người ta vẫn phải sử dụng máy cắt Laser CO2 (bước sóng 10.600 nm) hoặc máy Router CNC.
Lời kết
Tóm lại, nguyên lý cắt laser fiber là sự kết hợp hoàn hảo giữa công nghệ biến đổi quang năng tần số cao và động năng của dòng khí trợ lực áp lực cao. Nắm vững nguyên lý này sẽ giúp các kỹ thuật viên vận hành máy chuẩn xác, thiết lập thông số tối ưu cho từng độ dày kim loại, mang lại hiệu quả kinh tế và chất lượng thành phẩm tốt nhất cho nhà xưởng.