Nên Chọn Máy Laser Bao Nhiêu Như Thế Nào ? Tư Vấn Chi Tiết & Bảng Giá Đầu Tư A-Z
Khi đứng trước quyết định mua máy cắt laser (đặc biệt là dòng Laser Fiber chuyên cắt kim loại), công suất nguồn phát (Watt/kW) chính là yếu tố quyết định đến 70% giá trị máy, tốc độ cắt và chi phí vận hành hàng tháng. Chọn công suất quá nhỏ sẽ khiến máy quá tải, cắt không đứt phôi hoặc bị bavia thô ráp; ngược lại, chọn công suất quá lớn sẽ đẩy chi phí đầu tư ban đầu lên cao, kéo dài thời gian hoàn vốn.
Vậy thực tế nên chọn máy laser bao nhiêu W để vừa đủ tải cho công việc, vừa tối ưu hóa bài toán tài chính cho nhà xưởng? Hãy cùng phân tích chi tiết từ thông số kỹ thuật, bảng tra dải cắt tiêu chuẩn, bảng giá đầu tư đến kinh nghiệm chọn công suất thực tế dưới đây.
1. 4 Tiêu chí quyết định việc chọn máy laser bao nhiêu W
Trước khi quyết định số Watt của nguồn laser, bạn cần xác định rõ 4 yếu tố kỹ thuật then chốt của xưởng mình:
-
Vật liệu gia công chính: Thép cacbon (thép thường) dễ cắt nhất; Inox, Nhôm và Đồng đỏ là các kim loại có tính phản quang và tản nhiệt nhanh nên đòi hỏi công suất (Watt) lớn hơn đáng kể trên cùng một độ dày.
-
Độ dày phôi chủ lực (Chiếm 70% - 80% sản lượng): Chọn công suất máy dựa trên độ dày cắt tiêu chuẩn (đường cắt láng mịn, tốc độ cao), tuyệt đối không chọn dựa trên độ dày cắt tối đa (chỉ cắt ép tải khi cần, tốc độ rất chậm).
-
Loại khí cắt sử dụng (O2,N2 hay Khí nén): Cắt thép cacbon bằng khí Oxy (O2) nhờ có phản ứng cháy hỗ trợ nên chỉ cần công suất thấp. Cắt Inox, Nhôm bằng khí Nitơ (N2) hoặc Khí nén hoàn toàn dựa vào năng lượng chùm tia laser nên bắt buộc cần công suất W lớn hơn.
-
Năng suất và thời gian chạy máy: Xưởng làm việc liên tục 2-3 ca/ngày cần nguồn công suất dư tải khoảng 20% để đảm bảo tuổi thọ Diode nguồn phát.
2. Bảng tra dải độ dày cắt kim loại theo công suất Watt/kW
Dưới đây là bảng tổng hợp năng lực gia công tiêu chuẩn (mạch cắt đẹp, ít xỉ bám, đạt tốc độ sản xuất) của các mức công suất nguồn phát Laser Fiber phổ biến hiện nay:
|
Công suất Nguồn phát |
Thép Carbon (O2) |
Thép không gỉ / Inox (N2) |
Nhôm / Hợp kim Nhôm (N2) |
Đồng thau / Đồng đỏ (N2) |
|
1500W (1.5 kW) |
1mm-12mm |
1mm-5mm |
1mm-4mm |
1mm-3mm |
|
3000W (3 kW) |
1mm-18mm |
1mm-8mm |
1mm-8mm |
1mm-5mm |
|
6000W (6 kW) |
1mm-22mm |
1mm-14mm |
1mm-12mm |
1mm-8mm |
|
12000W (12 kW) |
1mm-35mm |
1mm-25mm |
1mm-20mm |
1mm-14mm |
|
20000W (20 kW) |
1mm-45mm |
1mm-35mm |
1mm-30mm |
1mm-20mm |
Khuyên dùng từ chuyên gia: Hãy lấy độ dày phôi thường xuyên làm nhất nhân với 1.2-1.3 để ra mức công suất W lý tưởng. Ví dụ: Nếu xưởng làm nhiều nhất là Inox 6mm, nguồn 3000W là sự lựa chọn vừa vặn nhất.

Bảng tham khảo dải độ dày cắt tiêu chuẩn giúp chủ xưởng xác định nên chọn máy laser bao nhiêu W.
3. Tư vấn chi tiết: Nên chọn máy laser bao nhiêu W theo từng mô hình xưởng?
Để dễ dàng đối chiếu với tình hình thực tế tại xưởng của bạn, hãy tham khảo phân tích theo 4 phân khúc công suất dưới đây:
1. Phân khúc 1500W (1.5 kW): Xưởng nhỏ, Quảng cáo, Tủ điện mỏng
-
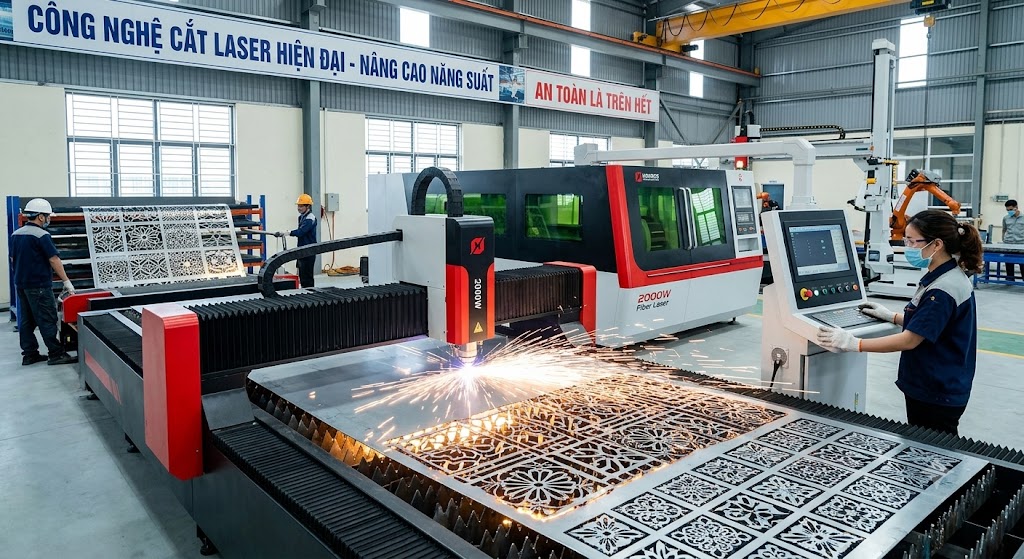
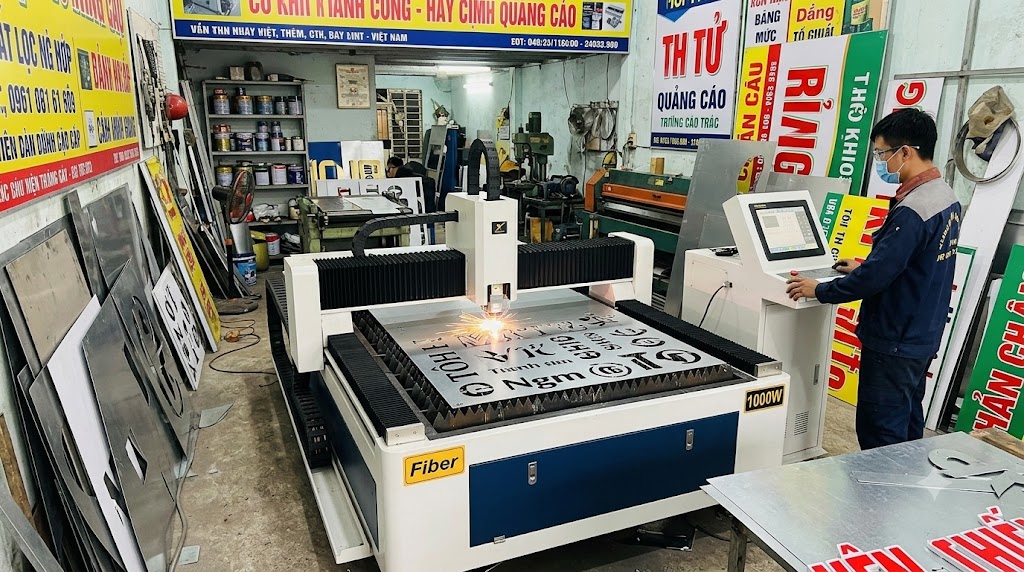
Ứng dụng chính: Cắt chữ nổi quảng cáo, tem nhãn kim loại, vỏ tủ điện mỏng, linh kiện inox nhà bếp, hoa văn cửa cổng mỏng.
-
Đánh giá: Nguồn 1500W cắt rất nhanh tôn mỏng dưới 2mm. Dễ vận hành, nguồn điện phụ tải nhẹ.
-
Chi phí đầu tư trọn bộ ước tính: 450.000.000-600.000.000VNĐ.
2. Phân khúc 3000W (3 kW): "Công suất quốc dân" cho xưởng cơ khí tổng hợp
-
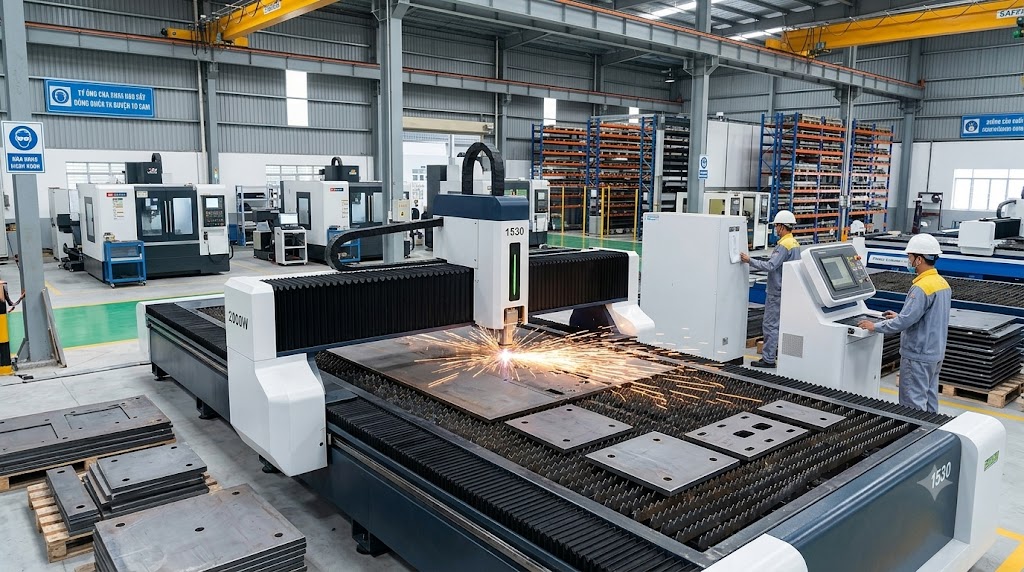
Ứng dụng chính: Gia công cơ khí tổng hợp, sản xuất cabin thang máy, vách ngăn trang trí CNC, linh kiện xe máy, đồ gá máy nông nghiệp, thiết bị nội thất.
-
Đánh giá: Đáp ứng $80\%$ dải độ dày thông dụng trên thị trường (Thép 18mm, Inox 8mm). Tốc độ cắt tôn mỏng cực ấn tượng. Đây là phân khúc có thời gian thu hồi vốn nhanh nhất.
-
Chi phí đầu tư trọn bộ ước tính: 650.000.000-850.000.000 VNĐ.

Máy cắt Laser Fiber 3000W là sự lựa chọn "quốc dân" tối ưu cho các xưởng cơ khí hiện nay.
3. Phân khúc 6000W (6 kW): Xưởng cắt thuê dịch vụ & Kết cấu thép tầm trung
-
Ứng dụng chính: Xưởng cắt laser dịch vụ CNC hàng loạt, sản xuất phụ tùng ô tô, chế tạo máy công nghiệp, bản mã kết cấu thép vừa.
-
Đánh giá: Cho phép cắt Inox dày 10-14mm phẳng mịn. Tốc độ cắt các loại tôn mỏng đạt từ 30-50m/phút, tối ưu năng suất gấp 2 - 3 lần so với nguồn 3000W.
-
Chi phí đầu tư trọn bộ ước tính: 1.100.000.000-1.500.000.000VNĐ.
4. Phân khúc 12000W - 20000W (12kW - 20kW): Công nghiệp nặng & Bản mã siêu dày
-
Ứng dụng chính: Chế tạo tàu thủy, kết cấu thép công trình nặng, bản mã thép tấm dày 20mm-50mm, máy móc siêu trọng.
-
Đánh giá: Thay thế hoàn toàn công nghệ cắt Plasma CNC và Oxy-Gas truyền thống, chất lượng rãnh cắt không bị vát góc hay đùn xỉ.
-
Chi phí đầu tư trọn bộ ước tính: Từ 2.200.000.000VNĐ trở lên.
4. Tương quan giữa công suất Watt, Tốc độ cắt & Chi phí khí trợ lực
Khi cân nhắc nên chọn máy laser bao nhiêu W, bạn cần tính đến bài toán chi phí vận hành trên mỗi sản phẩm (Cost/Piece). Công suất Watt lớn hơn đồng nghĩa với tốc độ gia công nhanh hơn, giúp tiết kiệm đáng kể thời gian chạy máy và lượng khí cắt tiêu tốn.
[Công suất Watt lớn hơn] ➔ Tốc độ cắt nhanh gấp 2 - 4 lần
➔ Thời gian chạy máy giảm
➔ Tiêu hao khí cắt (Nitơ/Khí nén) trên mỗi phôi RẺ HƠN
Ví dụ bài toán thực tế: Cắt 100m Inox 304 dày 4mm
-
Máy Laser 1500W (Khí N2): Tốc độ cắt 1.8m/phút. Mất 55 phút để hoàn thành. Tiêu tốn lượng lớn khí Nitơ lỏng.
-
Máy Laser 3000W (Khí N2): Tốc độ cắt 4.5m/phút. Mất chỉ 22 phút. Tiết kiệm 60% tiền khí Nitơ.
-
Máy Laser 6000W (Cắt bằng Khí Nén áp cao): Tốc độ cắt 10m/phút. Mất chưa đầy 10 phút. Chi phí khí cắt giảm tới 80% nhờ dùng máy nén khí áp cao 16-22bar thay thế cho bình Nitơ.
Giải pháp tối ưu: Nếu ngân sách cho phép, đầu tư nguồn W lớn hơn 1 nấc kết hợp Hệ thống máy nén khí trục vít cao áp sẽ giúp xưởng tối ưu hóa 70% - 80% chi phí vận hành hàng tháng.
5. Những sai lầm phổ biến khi chọn số Watt cho máy laser
Để tránh tình trạng "tiền mất tật mang" hoặc mua máy không đúng nhu cầu, chủ xưởng nên tránh các bẫy tâm lý sau:
-
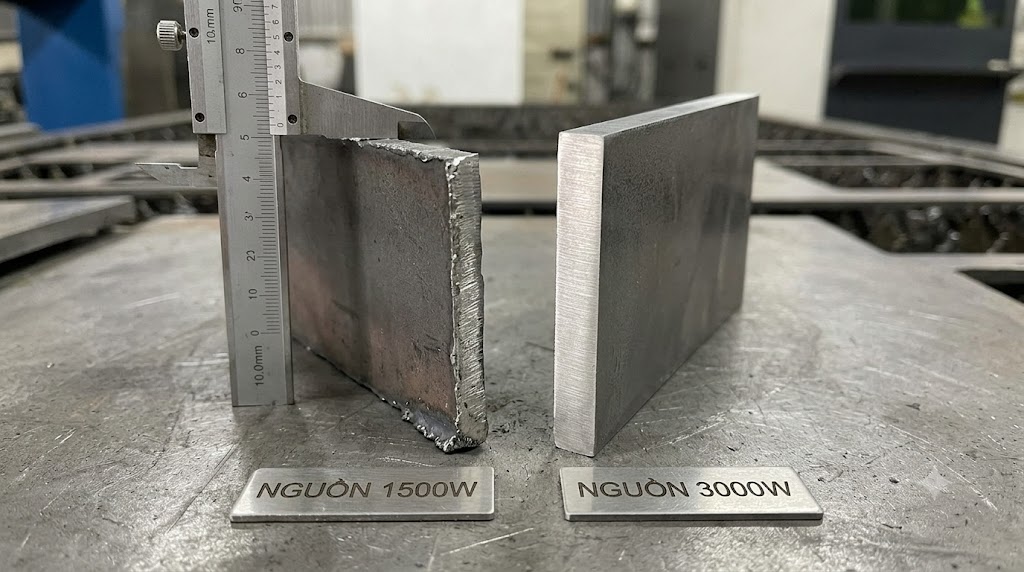
Hiểu lầm giữa "Công suất cắt sản xuất" và "Công suất cắt tối đa": Nhiều đơn vị bán hàng tư vấn nguồn 1500W cắt được thép 14mm. Điều này đúng về mặt lý thuyết, nhưng rãnh cắt sẽ bị đùn xỉ nặng và tốc độ siêu chậm. Nếu xưởng làm thép 14mm thường xuyên, bạn bắt buộc phải chọn nguồn 3000W hoặc 6000W.
-
Chọn máy công suất quá dư thừa so với đơn hàng: Mua nguồn 12000W chỉ để cắt tôn 1-2mm là lãng phí vốn đầu tư ban đầu, đồng thời chi phí linh kiện tiêu hao (béc cắt, kính bảo vệ) cũng cao hơn.
-
Bỏ qua năng lực hạ tầng điện nhà xưởng: Các dòng nguồn từ 6000W trở lên đòi hỏi trạm biến áp riêng hoặc đường điện 3 pha công suất lớn. Nếu điện chập chờn, nguồn phát sẽ rất dễ bị báo lỗi quá nhiệt hoặc hỏng hóc module Diode.

Chọn đúng số Watt giúp đường cắt phẳng mịn, không tốn nhân công mài xỉ bavia.
6. Các câu hỏi thường gặp khi chọn công suất máy Laser (FAQ)
Xưởng mới mở gia công cơ khí tổng hợp nên chọn máy laser bao nhiêu W là hợp lý nhất?
Trả lời: Mức công suất lý tưởng nhất cho các xưởng mới khởi nghiệp là 3000W (3 kW). Đây là nấc công suất vô cùng linh hoạt, xử lý hoàn hảo các dải độ dày thông dụng (1mm-16mm), chi phí đầu tư hợp lý (650-850 triệu VNĐ) và tính thanh khoản, nâng cấp cực kỳ cao.
Nguồn laser W càng lớn thì có cắt được phôi mỏng không?
Trả lời: Cắt rất tốt. Người vận hành chỉ cần điều chỉnh tần số, xung phát và công suất phần trăm (% Power) trên phần mềm CypCut là có thể cắt phôi mỏng 0.5mm ở tốc độ siêu cao mà không lo cháy phôi.
Nên chọn nguồn phát laser của thương hiệu nào (Raycus, Maxphotonics, IPG, nLIGHT)?
Trả lời:
-
Với dải công suất phổ thông (1500W-6000W): Raycus và Maxphotonics là hai thương hiệu nguồn uy tín, giá thành rất tốt và linh kiện thay thế sẵn có tại Việt Nam.
-
Với dải công suất cao (>12000W) hoặc xưởng chuyên cắt kim loại phản quang (Đồng đỏ, Nhôm bóng): Nên ưu tiên chọn nguồn IPG (Mỹ/Đức) hoặc nLIGHT (Mỹ) để có độ ổn định tuyệt đối.
Lời kết
Tóm lại, câu trả lời cho thắc mắc nên chọn máy laser bao nhiêu W không nằm ở việc chọn máy lớn nhất hay rẻ nhất, mà là chọn đúng mức công suất phù hợp với 80% sản lượng độ dày phôi hàng ngày của xưởng. Hãy áp dụng công thức: Độ dày phôi hay làm nhất x 1.3 để tìm ra số Watt chuẩn xác nhất, giúp xưởng vận hành ổn định và thu hồi vốn nhanh chóng!