Máy Router CNC Hoạt Động Như Thế Nào? Nguyên Lý Và Quy Trình Chi Tiết Từ A-Z
Trong kỷ nguyên sản xuất tự động hóa, máy router CNC đã trở thành thiết bị nòng cốt tại các nhà xưởng gia công gỗ nội thất, chế tác quảng cáo và gia công cơ khí nhẹ. Nhờ khả năng cắt gọt, phay rãnh và chạm khắc hoa văn phức tạp với độ chính xác tuyệt đối, thiết bị này giúp tối ưu hóa chi phí nhân công và tăng tốc độ sản xuất gấp nhiều lần.
Tuy nhiên, máy router cnc hoạt động như thế nào? Cơ chế phối hợp giữa phần mềm lập trình và hệ thống chuyển động cơ khí diễn ra ra sao? Hãy cùng phân tích chi tiết quy trình vận hành toàn diện của dòng máy này trong bài viết dưới đây.
1. Bản chất cốt lõi: Máy Router CNC hoạt động như thế nào?
Để trả lời câu hỏi máy router cnc hoạt động như thế nào, trước tiên cần hiểu rõ cụm từ CNC (Computer Numerical Control - Điều khiển số bằng máy tính).
Về bản chất, máy router CNC là một hệ thống gia công cắt gọt vật liệu tự động. Thay vì sử dụng tay người điều khiển đầu phay như phương pháp truyền thống, máy router CNC sử dụng mã lệnh lập trình để điều phối toàn bộ chuyển động của dao cắt.
Cơ chế hoạt động cốt lõi của máy được tóm tắt qua 3 giai đoạn liên hoàn:
-
Số hóa thiết kế: Ý tưởng thiết kế được chuyển đổi thành bản vẽ kỹ thuật dạng tọa độ số.
-
Biến đổi tín hiệu: Bộ điều khiển tiếp nhận dữ liệu tọa độ, dịch thành các tín hiệu xung điện.
-
Thực thi cơ khí: Các động cơ nhận tín hiệu điện và di chuyển trục chính mang mũi dao cắt gọt phôi vật liệu với tốc độ quay cực cao (thường từ 18.000 đến 24.000 vòng/phút).
2. Hệ tọa độ và cơ chế điều khiển chuyển động đa trục
Khả năng tạo ra các đường cắt chính xác hay những bức tranh khắc gỗ 3D tinh xảo của máy router CNC phụ thuộc hoàn toàn vào hệ tọa độ Descartes không gian 3 chiều ($X, Y, Z$).
Các trục chuyển động cơ bản ($3$ trục)
-
Trục X (Trục ngang): Điều khiển cụm đầu cắt di chuyển sang trái hoặc sang phải song song với chiều rộng của bàn máy.
-
Trục Y (Trục dọc): Điều khiển toàn bộ hệ thống cầu máy (Gantry) di chuyển tiến hoặc lùi dọc theo chiều dài bàn máy.
-
Trục Z (Trục đứng): Điều khiển cụm trục chính nâng lên hoặc hạ xuống để điều chỉnh độ sâu ăn dao vào bề mặt vật liệu.

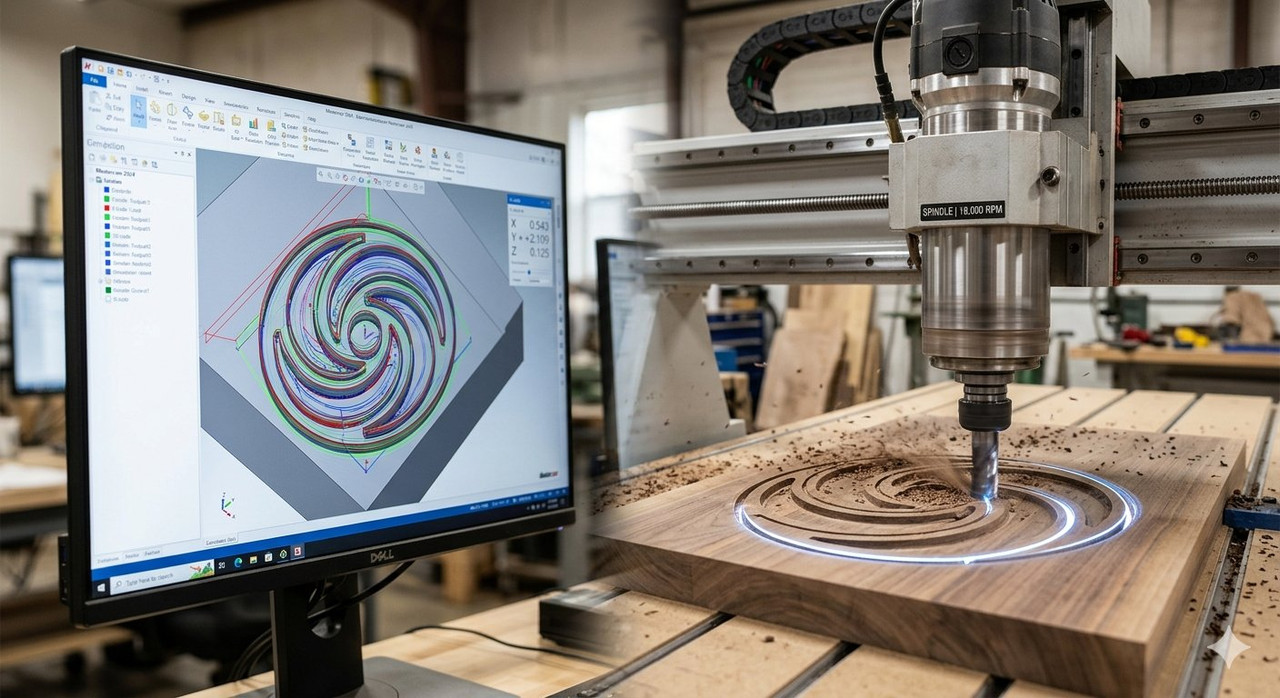
Máy router CNC đang tự động cắt phay tấm gỗ theo đường đi dao đã được lập trình sẵn.
Mở rộng hệ trục nâng cao ($4$ trục và $5$ trục)
Đối với các dòng máy CNC cao cấp dùng trong chạm đục tượng gỗ hoặc làm chân bàn ghế tròn, hệ thống được nâng cấp thêm các trục xoay:
-
Trục A (Trục xoay quanh trục X): Cho phép phôi gỗ hoặc đầu dao quay tròn để gia công các chi tiết hình trụ 360 độ.
-
Trục B/C (Trục xoay quanh Y/Z): Hỗ trợ nghiêng đầu dao linh hoạt, giúp chạm khắc các góc khuất phức tạp mà máy 3 trục không thể chạm tới.
3. Quy trình 5 bước vận hành máy Router CNC tiêu chuẩn
Quy trình khép kín từ một bản vẽ sơ khai đến khi cho ra sản phẩm hoàn thiện trên máy router CNC trải qua 5 bước kỹ thuật nghiêm ngặt:
[Mô hình CAD 2D/3D] ➔ [Lập trình CAM (G-code)] ➔ [Cài đặt Máy & Gá Phôi] ➔ [Gia Công Tự Động] ➔ [Kiểm Tra & Hoàn Thiện]
Bước 1: Thiết kế mô hình sản phẩm (Giai đoạn CAD)
Kỹ sư sử dụng các phần mềm CAD (Computer-Aided Design) như AutoCAD, CorelDraw, SolidWorks hoặc SketchUp để dựng mô hình sản phẩm. Kết quả của bước này là file vector 2D (cho cắt ván, chữ nổi) hoặc file lưới 3D (cho chạm khắc hoa văn).
Bước 2: Lập trình đường cắt và xuất mã lệnh (Giai đoạn CAM)
File thiết kế được nạp vào phần mềm CAM (Computer-Aided Manufacturing) như ArtCAM, Aspire, Alphacam hoặc Mastercam. Tại đây, lập trình viên sẽ:
-
Chọn đường đi của dao (Profile, Pocket, Drilling, Engraving).
-
Cài đặt đường kính và loại mũi dao phay phù hợp.
-
Thiết lập bước tiến dao (Feed rate), tốc độ quay trục chính (Spindle speed) và độ sâu mỗi lát cắt (Pass depth).
-
Xuất file dữ liệu sang ngôn ngữ G-code và M-code.
Bước 3: Chuẩn bị cơ khí, gá đặt phôi và lấy mốc tọa độ
Trước khi bấm máy, kỹ thuật viên thực hiện các công đoạn chuẩn bị tại xưởng:
-
Cố định vật liệu: Đặt tấm gỗ/Mica lên bàn làm việc. Với máy công nghiệp, bàn hút chân không (Vacuum table) sẽ được kích hoạt để giữ chặt tấm phôi mà không cần dùng vam kẹp.
-
Lắp mũi dao: Sử dụng đầu kẹp Collet thích hợp để gắn mũi dao vào trục chính.
-
Thiết lập gốc tọa độ (Set Zero Point): Dùng tấm cảm biến đo dao tự động (Auto Tool Sensor) để xác định mốc $X=0, Y=0, Z=0$ chuẩn xác trên bề mặt phôi.
Bước 4: Thực thi gia công tự động
File G-code được nạp vào phần mềm điều khiển máy CNC (như NCStudio, RichAuto DSP, Syntec hay Mach3). Khi bấm nút "Start", máy sẽ tự động thực hiện chính xác từng đường cắt theo lập trình.
Bước 5: Kiểm tra chất lượng và hoàn thiện sản phẩm
Sau khi máy hoàn tất chu trình và ngừng quay hoàn toàn, kỹ thuật viên hút sạch bụi gỗ/mặt phoi, kiểm tra kích thước sản phẩm bằng thước kẹp và tiến hành chà nhám hoàn thiện.
4. Ngôn ngữ điều khiển máy CNC: Phân biệt G-Code và M-Code
Rất nhiều người thắc mắc bộ điều khiển của máy router cnc hoạt động như thế nào khi đọc dữ liệu. Đáp án chính là sự kết hợp giữa hai tập lệnh G-code và M-code:
-
G-Code (Geometry Code): Lệnh điều khiển chuyển động hình học. Dùng để chỉ định tọa độ di chuyển, hình dạng đường cắt, chuyển động thẳng hay chuyển động nội suy cung tròn.
-
Ví dụ: G00 (Di chuyển nhanh không cắt), G01 (Cắt theo đường thẳng), G02/G03 (Cắt theo cung tròn).
-
M-Code (Miscellaneous Code): Lệnh phụ trợ điều khiển các chức năng bật/tắt của thiết bị ngoại vi trên máy.
-
Ví dụ: M03 (Bật trục chính quay), M05 (Tắt trục chính), M08 (Bật hệ thống tưới nguội/hút bụi).
5. Sự phối hợp đồng bộ giữa các bộ phận khi máy vận hành
Trong suốt quá trình cắt gọt, các linh kiện của máy router CNC phối hợp với nhau như một cơ thể sống thống nhất:
|
Bộ phận |
Chức năng trong chu trình vận hành |
|
Bộ điều khiển (Controller) |
Được coi là "bộ não", đóng vai trò đọc mã G-code, giải mã toán học và phát tín hiệu xung điện điều khiển. |
|
Động cơ bước / Servo |
Tiếp nhận xung điện từ bộ điều khiển, chuyển đổi điện năng thành chuyển động quay cơ học chính xác từng micromet. |
|
Thanh trượt & Thanh răng / Vít me |
Dẫn hướng cho cụm trục gantry trượt êm ái, biến chuyển động quay của động cơ thành chuyển động tịnh tiến. |
|
Trục chính (Spindle) |
Động cơ công suất cao giúp xoay mũi dao phay để thực hiện thao tác bào, cắt, xẻ rãnh trực tiếp lên vật liệu. |
|
Bàn hút chân không |
Tạo lực nén âm giữ cố định tấm phôi phẳng đét, chống xê dịch vật liệu khi lực cắt của dao tác động mạnh. |
|
Hệ thống hút bụi (Dust Collector) |
Thu gom toàn bộ mùn cưa, phoi nhựa ngay tại đầu cắt, bảo vệ thanh trượt và giữ không khí xưởng sạch sẽ. |

Cận cảnh cụm trục chính Spindle và hệ thống thanh trượt dẫn hướng trục Z của máy router CNC.
6. Các yếu tố kỹ thuật quyết định đến độ chính xác của máy
Hiểu được nguyên lý vận hành là một chuyện, nhưng làm sao để máy vận hành đạt sản phẩm đẹp nét lại phụ thuộc vào các yếu tố kỹ thuật sau:
Tỷ lệ hòa hợp giữa Feed Rate và Spindle Speed
-
Feed Rate (Tốc độ di chuyển dao): Đo bằng mm/phút.
-
Spindle Speed (Tốc độ quay của trục chính): Đo bằng vòng/phút (RPM).
-
Quy tắc vàng: Nếu tốc độ di chuyển quá chậm trong khi trục chính quay quá nhanh, ma sát cao sẽ gây cháy xém bề mặt gỗ hoặc chảy nhựa Mica. Ngược lại, nếu dao lao đi quá nhanh mà trục quay chậm sẽ dẫn đến gãy mũi dao hoặc mẻ góc sản phẩm.
Độ đầm của khung gầm máy
Khung máy làm bằng thép hộp dày được phay phẳng bằng máy CNC khổ lớn sẽ chịu lực tốt hơn, triệt tiêu tối đa độ rung chấn khi trục chính tăng tốc lên 24.000 vòng/phút. Khung máy càng vững, đường cắt ra càng mịn và không bị gợn sóng (răng cưa).

Thành phẩm vách ngăn 2D và chi tiết chạm khắc 3D tinh xảo nhờ độ chính xác cao của máy router CNC.
7. Bảng sự cố vận hành thường gặp và cách xử lý nhanh
Trong quá trình vận hành máy router CNC, bạn có thể gặp một số sự cố kỹ thuật. Dưới đây là bảng tổng hợp nguyên nhân và giải pháp khắc phục:
|
Lỗi vận hành |
Nguyên nhân chính |
Cách khắc phục sự cố |
|
Mũi dao hay bị gãy |
Tốc độ ăn dao quá nhanh, chọn sai đường kính dao, hoặc chiều sâu cắt lát đầu quá sâu. |
Giảm Feed rate, chia thành nhiều lát cắt mỏng ($Pass\ depth$), kiểm tra độ bén của dao. |
|
Sản phẩm bị lệch kích thước |
Động cơ bước bị bỏ bước (Step loss), dây curoa trượt, hoặc thanh răng bị bám bụi bẩn. |
Vệ sinh tra dầu thanh trượt, kiểm tra độ căng dây curoa, nâng cấp lên hệ thống động cơ Servo. |
|
Bề mặt cắt bị cháy xém |
Tốc độ quay Spindle quá cao, mũi dao bị cùn, hoặc dao quay tại chỗ quá lâu. |
Giảm vòng quay Spindle, tăng tốc độ di chuyển dao, thay mũi dao phay mới hợp kim chất lượng. |
|
Vật liệu bị xê dịch khi cắt |
Lực hút chân không yếu, gioăng cao su bàn hút bị hở, hoặc dùng vam kẹp không đủ lực. |
Kiểm tra lọc gió bơm chân không, thay gioăng cao su mới, vệ sinh bề mặt bàn làm việc. |
Lời kết
Việc hiểu rõ máy router cnc hoạt động như thế nào không chỉ giúp các nhà quản lý xưởng tối ưu hóa dây chuyền sản xuất, nâng cao chất lượng thành phẩm mà còn giúp kỹ thuật viên chủ động bảo trì, kéo dài tuổi thọ cho thiết bị. Sự kết hợp nhuần nhuyễn giữa tư duy thiết kế phần mềm và độ chính xác cơ khí chính là chìa khóa tạo nên sức mạnh vượt trội của dòng máy này trong ngành chế tạo hiện đại.
Bạn đang gặp khó khăn trong công đoạn lập trình CAM hay cân chỉnh thông số vận hành cho dòng máy CNC nào? Hãy để lại bình luận phía dưới để được các chuyên gia kỹ thuật hỗ trợ giải đáp nhanh nhất!